

Top 10 brizganje možnih napak in rešitev
Pustite sporočilo
Top 10 brizganje možnih napak in rešitev
Vbrizgavanje je eden najpogostejših postopkov, s katerim se izdelujejo plastični deli. V procesu brizganja lahko ustvarite široko paleto sestavnih delov različnih velikosti, oblik in zahtevnosti.
Izdelava brizganih delov je umetnost in znanost. Za preprečevanje majhnih napak, ki stanejo podjetjem velikega denarja, ko gre za množično proizvodnjo novih delov, sta potrebna visoka raven tehničnega znanja in podrobnosti.
Nekateri od teh dejavnikov so lahko pretok, tlak ali temperaturne nastavitve brizganja iz plastike.
Oglejmo si nekaj napak, ki nastanejo izključno zaradi napak v postopku brizganja.

Pretočne črte
Pomivalna znamka
Vakuumske praznine
Površinsko razbarvanje
Vrvice za varjenje
Kratki posnetki
Izvijanje
Burn Marks
Jetting
Flash
Pretočne črte
Opis: Proge za tok so proge, vzorci ali črte, ki so običajno neobarvani v barvi - ki se pojavijo na prototipnem delu kot posledica fizične poti in profila hlajenja staljene plastike, ko se steka v vdolbino orodja v brizgalni plošči. Vbrizgana plastika začne svojo pot skozi orodne dele skozi vhodni del, imenovan "vrata". Nato teče skozi votlino orodja in se ohladi (sčasoma se strdi v trdno snov).
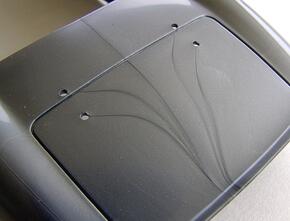
Vzroki: Napake na liniji toka povzročajo različna hitrost, s katero teče staljena plastika, ko spreminja smer skozi konture in se upogiba znotraj orodja za oblikovanje. Pojavijo se tudi, kadar plastika teče skozi odseke z različno debelino stene ali kadar je hitrost vbrizgavanja prenizka, zaradi česar se plastika strdi pri različnih hitrostih.
Pravna sredstva:
Povečajte hitrost vbrizgavanja in tlak na optimalno raven, kar bo zagotovilo, da se bodo votline pravilno napolnile (obenem pa ne boste dopuščali, da bi se staljeni plastični čas hladil na napačnem mestu) Temperatura staljene plastike ali samega kalupa se lahko poveča tudi, da se plastika ne ohladi dovolj, da povzroči okvaro.
Okrogli vogali in lokacije, kjer se debelina stene spreminja, da se preprečijo nenadne spremembe smeri in pretoka.
Poiščite vrata na mestu v votlini orodja s tankimi stenami.
Pomivalna znamka
Opis: Oznake pomivalnega korita so majhni kraterji ali vdolbine, ki se razvijejo na debelejših območjih prototipa z brizganjem, ko pride do krčenja v notranjih delih končnega izdelka. Učinek je nekoliko podoben vrtačam v topografiji, vendar jih povzroči krčenje in ne erozija.

Vzroki: Oznake pomivalnega korita se pogosto pojavijo, ko čas hlajenja ali mehanizem hlajenja ne zadostuje, da se plastika popolnoma ohladi in strdi, ko je v kalupu. Lahko jih povzročijo tudi neustrezen pritisk v votlini ali previsoka temperatura na vratih. Če so vsi enaki, debeli odseki dela vbrizganega materiala trajajo dlje časa, da se ohladijo kot tanki, zato je večja verjetnost, da se nahajajo oznake umivalnika.
Pravna sredstva:
Temperature plesen je treba znižati, povečati pritisk in zadržati čas zadrževanja, da se omogoči ustreznejše hlajenje in strjevanje.
Zmanjšanje debeline najdebelejših stenskih odsekov bo prav tako zagotovilo hitrejše hlajenje in pripomoglo k zmanjšanju verjetnosti, da se pojavijo sledi.
Vakuumske praznine
Opis: Vakuumske praznine so žepi zraka, ujetega znotraj ali blizu površine prototipa z brizganjem.

Vzroki: Vakuumske praznine pogosto povzročajo neenakomerno strjevanje med površino in notranjimi deli prototipa. To se lahko poslabša, če zadrževalni tlak ni dovolj za kondenziranje staljene plastike v kalupu (in s tem iztisne zrak, ki bi se drugače ujel). Praznine se lahko razvijejo tudi iz dela, ki je odlit iz kalupa z dvema polovicama, ki nista pravilno poravnana.
Pravna sredstva:
Poiščite vrata na najdebelejšem delu oblikovanja.
Preklopite na manj viskozno plastiko. To bo zagotovilo, da bo manj plina ujeto, saj lahko zrak hitreje uhaja.
Povečajte pritisk zadrževanja in čas zadrževanja.
Poskrbite, da bodo deli plesni popolnoma poravnani.
Površinsko razbarvanje
Opis: površinsko odlaganje je stanje, ko se na delu pojavijo tanke površinske plasti zaradi onesnaževalnega materiala. Te plasti so videti kot prevleke in jih lahko običajno olupimo (tj. „Razbarvamo“).

Vzroki: Tuji materiali, ki se znajdejo v staljeni plastiki, ločeni od končnega izdelka, ker se onesnaževalec in plastika ne moreta povezati. Dejstvo, da se ne morejo vezati, vpliva le na videz prototipa, ampak tudi na njegovo moč. Kontaminant deluje kot lokalna napaka, ujeta v plastiko. Prevelika odvisnost od sredstev za sproščanje plesni lahko povzroči tudi odlaganje.
Pravna sredstva:
Pred oblikovanjem plastiko predhodno pravilno osušite.
Povečajte temperaturo plesni.
Izravnajte vogale in ostre zasuke v kalupu, da preprečite nenadne spremembe v toku taline.
Bolj se osredotočite na mehanizem za izmet v oblikovanju kalupov, da zmanjšate ali odpravite odvisnost od sredstev za sproščanje plesni.
Vrvice za varjenje
Opis: Varilne črte so dejansko bolj podobne ravnini kot črti, ki se pojavi v delu, kjer se staljena plastika srečuje med seboj, ko teče iz dveh različnih delov kalupa.

Vzroki: Varilne linije nastanejo zaradi neustreznega lepljenja dveh ali več sprednjih tokov, kadar se staljena plastika delno strdi.
Pravna sredstva:
Dvignite temperaturo plesni ali staljene plastike.
Povečajte hitrost injiciranja.
Prilagodite zasnovo, da je vzorec pretoka en sam vir.
Preklopite na manj viskozno plastiko ali tisto z nižjo temperaturo taljenja
Kratek strel
Opis: Kot izhaja iz izraza, lahko kratke posnetke opišemo kot situacijo, ko se izstreli ulitki. To pomeni, da staljena plastika iz nekega razloga v celoti ne zaseda plesnivih votlin ali votlin, kar ima za posledico del, kjer ni plastike. Končni izdelek postane pomanjkljiv, ker je nepopoln.

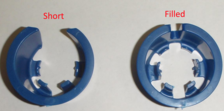
Vzroki: Kratke strele lahko povzročijo številne stvari. Nepravilna kalibracija posnetkov ali plastificiranje lahko povzroči, da je plastični material neprimeren za zapolnitev votlin. Če je plastika preveč viskozna, se lahko strdi, preden popolnoma zasede vse votline in povzroči kratek strel. Neustrezne tehnike razplinjanja ali odzračevanja plina lahko povzročijo tudi kratke posnetke, ker je zrak ujet in nima možnosti, da bi ušel; plastični material ne more zasedati prostora, ki ga že zasedata zrak ali plin.
Pravna sredstva:
Izberite manj viskozno plastiko z večjo pretočnostjo. Ta plastika bo napolnila najtežje dostopne votline.
Povečajte temperaturo plesni ali taline, da povečate pretočnost.
Proizvodnjo plina upoštevajte tako, da oblikujete kalup, tako da plin ne bo ujet v kalup in je pravilno odzračen.
Povečajte dovod materiala v oblikovalnem stroju ali preklopite na stroj, ki ima večji podatek materiala, če je dosežen največji dovod materiala.
Izvijanje
Opis: Izkrivljanje (ali prekrivanje) je deformacija, ki nastane, kadar je v različnih delih oblikovanega dela neenakomerno krčenje. Rezultat je zasukana, neenakomerna ali upognjena oblika, kjer ena ni bila predvidena.

Vzroki: Izkrivljanje je običajno posledica neenakomernega hlajenja materiala plesni. Različne hitrosti hlajenja v različnih delih plesni povzročijo, da se plastika drugače hladi in tako ustvarja notranje napetosti. Ti stresi, ko se sprostijo, vodijo v izkrivljanje.
Pravna sredstva:
Prepričajte se, da je čas hlajenja dovolj dolg in da je dovolj počasen, da se prepreči nastanek preostalih napetosti v delu.
Oblikujte kalup z enakomerno debelino stene in tako, da plastika teče v eni smeri.
Izberite plastične materiale, za katere je manj verjetno, da se bodo skrčili in deformirali. Polkristalni materiali so na splošno bolj nagnjeni k upogibanju.
Burn Marks
Opis: Oznake opeklin so razbarvanje, navadno rjave barve, ki se pojavljajo na površini prototipov za brizganje.

Vzroki: Oznake opeklin povzročajo bodisi propadanje plastičnega materiala zaradi pretiranega segrevanja bodisi zaradi prehitre hitrosti vbrizgavanja. Ožiganje lahko povzroči tudi pregrevanje ujetega zraka, ki jedka površino oblikovanega dela.
Pravna sredstva:
Zmanjšajte hitrost vbrizgavanja.
Optimizirajte odzračevanje in razplinjanje plina.
Znižajte temperaturo plesni in taline.
Jetting
Opis: Razprševanje se nanaša na situacijo, ko se staljena plastika zaradi hitrosti vbrizgavanja ne drži na površini plesni. Kot tekočina se staljena plastika strdi v stanju, ki kaže valovite nabore curka na površini injekcijskega dela.

Vzroki: Raztapljanje se zgodi večinoma, kadar je temperatura taline prenizka in viskoznost staljene plastike postane previsoka, s čimer se poveča upor njenega pretoka skozi kalup. Ko plastika pride v stik s stenami plesni, se hitro ohladi in poveča viskoznost. Material, ki teče skozi to viskozno plastiko, potisne viskozno plastiko še naprej, na površini končnega izdelka pušča strganje.
Pravna sredstva:
Povečajte temperaturo plesni in taline.
Povečajte velikost vrat, tako da bo hitrost vbrizgavanja počasnejša.
Optimizirajte zasnovo vrat, da zagotovite ustrezen stik med staljeno plastiko in kalupom.
Flash
Opis: Bliskavica je napaka pri oblikovanju, ki nastane, ko nekaj staljene plastike uhaja iz votline plesni. Tipične poti za pobeg so prek razdelilne črte ali izmetnih zatičev. Ta ekstruzija se ohladi in ostane pritrjena na končni izdelek.

Vzroki: Bliskanje se lahko pojavi, če kalup ni stisnjen skupaj z dovolj sile (sila, ki je dovolj močna, da zdrži nasprotne sile, ki nastanejo zaradi staljene plastike, ki teče skozi kalup), kar omogoča, da se plastika prebije skozi. Uporaba plesni, ki je presegla njihovo življenjsko dobo, bo dotrajana in prispevala k možnosti utripa. Poleg tega lahko previsok tlak vbrizga plastiko iz najmanjšega upora.
Pravna sredstva:
Zvišajte tlak vpenjala, da zagotovite, da deli plesni med posnetki ostanejo zaprti.
Prepričajte se, da je plesen pravilno vzdrževan in očiščen (ali zamenjan, ko je prišel do konca življenjske dobe).
Sprejemite optimalne pogoje oblikovanja, kot so hitrost vbrizgavanja, tlak vbrizgavanja, temperatura plesni in pravilno odzračevanje plina.
Veliko število zgoraj omenjenih pomanjkljivosti je mogoče preprečiti v postopku načrtovanja z vključitvijo pravilne zasnove orodja v iterativni postopek. Uporaba programske opreme za brizganje, kot je plastika Solidworks, vam bo pomagala določiti idealne lokacije vrat, predvideti zračne žepe, pretočne ali varilne cevi in praznine. Najpomembneje je, da vam bo pomagal oblikovati rešitve za te težave pred časom, tako da vam pri proizvodnji ne bo treba skrbeti zaradi pomanjkljivosti, ki vas stanejo denarja.
Kontaktiraj nas

Blok B, št. 21, Ulica Nan Xing Three, industrijski park Nan Fang,
Bei Ce, Humen, Dong Guan, Guang Dong, Kitajska.
Skype: Globoko
Tel: 86-15024107707
Oznake: Plastika, 2K injekcijsko oblikovanje po meri, Brizganje z brizganjem, Plastika po meri, Izdelava plastičnih škatel, Plastična kalupa, Oblikovanje po meri


